

Chất lượng làm đều màu cho Polyester mới: Hướng dẫn lựa chọn và định lượng đầy đủ
Tài liệu tham khảo kỹ thuật phụ trợ dệt nhuộm
Một mẻ vải dệt kim sợi dọc polyester có kết cấu nặng 2.400 kg rời khỏi máy nhuộm phun sau chu kỳ 130°C với các mép sẫm màu hơn và phần giữa nhạt màu hơn. Công thức đúng, độ pH đã được kiểm tra và hồ sơ trọng lượng thuốc nhuộm sạch sẽ - biến số duy nhất thay đổi là hành vi phụ trợ trong quá trình gia nhiệt. Trong nhuộm ở nhiệt độ cao, ranh giới giữa lô chất lượng đầu tiên và hàng bị loại bỏ bên trong thường được xác định bởi chất làm đều màu dành cho thuốc nhuộm polyester mà bạn đã chọn và cách định lượng.
Các nhà nhuộm đã thắt chặt các mục tiêu ngay từ đầu khi chi phí năng lượng và làm lại tăng lên, và hầu hết hiện đang củng cố phạm vi phụ trợ của họ xung quanh các hỗn hợp hiệu quả cao kết hợp các chức năng phân tán, làm chậm và di chuyển. Hướng dẫn này giải thích cách hoạt động của chất làm đều màu cho nhuộm polyester trong bể nhuộm, cách đánh giá chất này trước khi mua số lượng lớn cũng như cách thiết lập quy trình định lượng và sửa chữa để loại bỏ các lô không đều ra khỏi danh sách tái xử lý của bạn.
Tác nhân làm đều màu cho quá trình nhuộm polyester trong bể nhuộm
Chất làm đều màu cho quá trình nhuộm polyester giúp cân bằng độ bóng bằng cách kiểm soát tốc độ phân tán thuốc nhuộm rời khỏi bể và bằng cách phân phối lại thuốc nhuộm từ vùng bão hòa đến vùng nhạt màu hơn trong khi sợi vẫn mở ở nhiệt độ cao.
Thuốc nhuộm phân tán gần như không tan trong nước; hầu hết các sản phẩm thương mại đều có độ hòa tan dưới 30 mg/L ở 25°C, do đó thuốc nhuộm di chuyển trong chu trình dưới dạng huyền phù tinh thể. Polyester là một loại sợi có độ kết tinh cao với sự chuyển tiếp thủy tinh ở gần 70–80°C và khả năng thẩm thấu của thuốc nhuộm trở nên mạnh mẽ ở nhiệt độ trên 100°C. Nếu sự hấp thụ vượt quá sự khuếch tán vào bên trong sợi, thì thuốc nhuộm bề mặt sau đó sẽ cố định thành các vệt khi bể nguội đi.
Định nghĩa Chất làm đều màu cho quá trình nhuộm polyester là một chất phụ trợ có công thức, thường là hỗn hợp các chất hoạt động bề mặt anion và không ion với các este hữu cơ chọn lọc, giúp phân tán thuốc nhuộm ở độ phân tán tốt, hạn chế sự tấn công của thuốc nhuộm trong quá trình gia nhiệt và thúc đẩy sự di chuyển của thuốc nhuộm trong giai đoạn giữ.
Chất làm phẳng ở nhiệt độ cao mang lại sự cân bằng đó thông qua ba cơ chế.
- Ổn định phân tán: Các phân tử chất hoạt động bề mặt bao bọc các bề mặt tinh thể thuốc nhuộm, giữ kích thước hạt trong phạm vi dưới micron và ngăn ngừa sự kết tụ dưới dòng chảy rối phản lực, lực cắt và tải điện phân.
- Chậm trễ: chất phụ trợ tạo thành các phức chất lỏng với các phân tử thuốc nhuộm, tạm thời làm giảm nồng độ thuốc nhuộm hoạt tính trong cửa sổ hấp thụ nhanh nhất trong khoảng từ 95°C đến 120°C.
- Di chuyển: ở nhiệt độ 125–130°C, sản phẩm làm suy yếu liên kết thuốc nhuộm-xơ đủ để các phân tử thuốc nhuộm giải hấp từ các vùng nặng, di chuyển qua bể và đọc hấp thụ trên các vùng nhẹ hơn, làm phẳng độ tương phản.
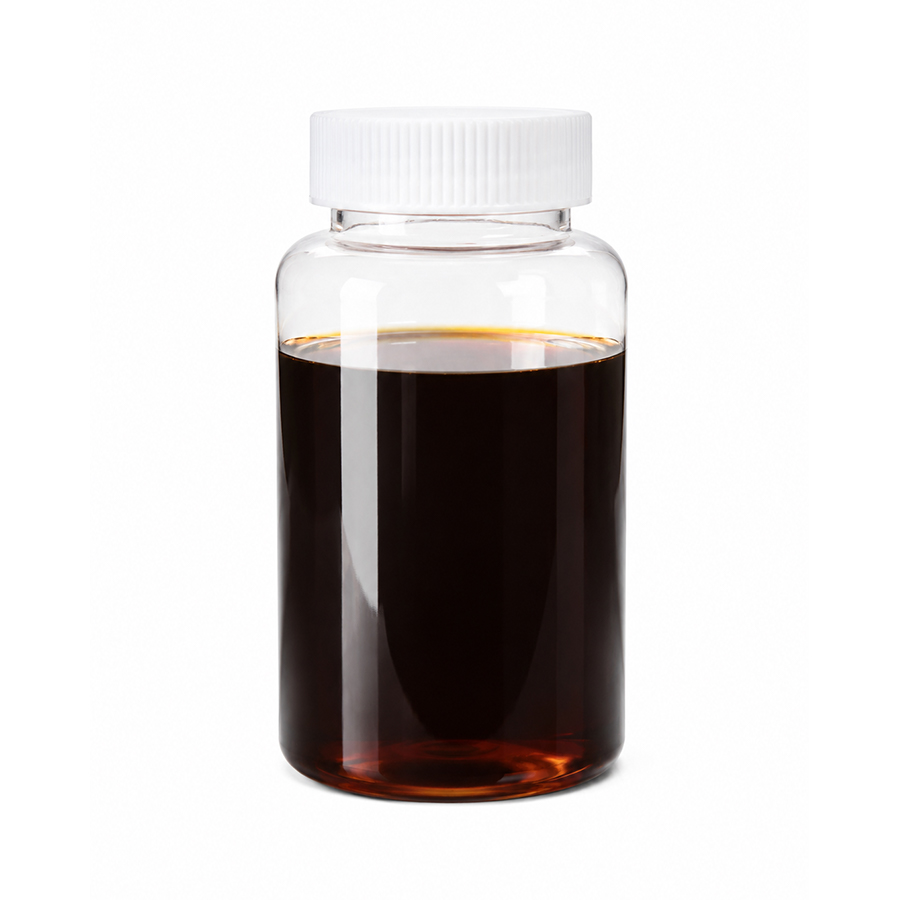 Chất làm phẳng nhiệt độ cao nồng độ cao HN-F65 Công ty chúng tôi đã phát triển HN-F65 như một loại rượu mẹ của chất làm đều màu ở nhiệt độ cao cho thuốc nhuộm phân tán, được sử dụng để làm phẳng vải polyester ở nhiệt độ cao. Xem sản phẩm →
Đường cong nhuộm nhiệt: Nơi quyết định các sắc thái không đều
Cửa sổ kiểm soát tới hạn nằm trong khoảng từ 90°C đến 120°C; trong phạm vi đó, mức cạn kiệt thuốc nhuộm phân tán thường tăng từ khoảng 20% đến trên 80% và chất làm đều màu được lựa chọn chính xác sẽ san bằng độ dốc dốc đó thành một độ dốc có thể quản lý được.
Dưới 85°C sự hấp thu diễn ra chậm. Trong khoảng từ 100°C đến 115°C, các mép vải tiếp xúc với chất lỏng lưu thông nhanh hơn sẽ hấp thụ nhiều thuốc nhuộm hơn và khi nước nguội đi, thuốc nhuộm vẫn bị khóa trong các vùng đóng gói đó, gây ra hiện tượng liệt kê và kết thúc. Chất phụ trợ giữ một phần thuốc nhuộm ở dạng phức tạp trong thời gian tràn này và giải phóng nó dần dần, do đó các gói vải bên ngoài và bên trong có nồng độ thuốc nhuộm hiệu quả như nhau.
Các chất làm phẳng ở nhiệt độ cao hiện đại kết hợp cả tác dụng làm chậm và di chuyển trong một công thức, đó là lý do tại sao thị trường chuyển sang các hỗn hợp đậm đặc, không chứa chất mang.
Sản phẩm chiếm ưu thế làm chậm
Làm chậm cú đánh mạnh nhất trong khoảng 95–120°C. Phù hợp với các màu đậm như xanh nước biển, đen và đỏ tía, trong đó việc giữ nước trong bồn tắm sẽ ngăn chặn độ bão hòa bề mặt và tình trạng nhuộm lem.
Sản phẩm chiếm ưu thế di cư
Vượt trội trong việc cân bằng độ tương phản trong giai đoạn giữ 130°C. Phù hợp với các màu nhạt đến trung bình và các loại vải phẳng quan trọng, nơi mà lần đầu tiên sử dụng phù hợp phụ thuộc vào sự phân phối lại thuốc nhuộm.
Chọn chất làm đều màu cho nhuộm polyester: Năm tiêu chí hiệu suất
Đánh giá chất làm đều màu cho thuốc nhuộm polyester dựa trên độ ổn định phân tán ở 130°C, khả năng di chuyển, đặc tính tạo bọt, khả năng tương thích với bồn tắm và khả năng tái sản xuất theo từng mẻ, theo thứ tự đó.
| Tiêu chí | Những gì cần xác minh | Tín hiệu lỗi |
| Độ ổn định phân tán | Độ trong của bể và cặn lọc sau 60 phút ở 130°C | Màng dầu, chất keo tụ, vết thuốc nhuộm trên vải |
| Sức mạnh di chuyển | Giảm độ tương phản trên một mẫu màu có chủ ý sau 30 phút ở 130°C | Vùng da bị ố vẫn tồn tại sau khi điều trị |
| tạo bọt | Chiều cao bọt trong máy phun tia ở 60°C và trong quá trình gia nhiệt | Tràn bọt, giảm áp suất bơm, liệt kê |
| Khả năng tương thích của bồn tắm | Điểm mây trên 100°C; ổn định với axit axetic và chất mang | Độ đục, lượng mưa, tách pha |
| Độ tái lập | Ba lần nhuộm trong phòng thí nghiệm để đạt được màu tiêu chuẩn | Giá trị chênh lệch màu trên 0,6 đơn vị CIELAB |
Khi bạn so sánh các sản phẩm, hãy yêu cầu cùng một quy trình thử nghiệm mà bạn sử dụng nội bộ chứ không phải các giá trị trong tài liệu quảng cáo của nhà cung cấp. Yêu cầu lô dùng thử 50 kg, chạy trên màu nhạy cảm nhất của bạn và giữ lại vải để lưu trữ. Xem xét rộng hơn về chất mang, chất phân tán và sản phẩm sửa chữa có sẵn trong phần riêng biệt chất điều chỉnh nhuộm polyester hướng dẫn trên trang web này.
Các thông số ứng dụng: Định lượng và gia nhiệt cho nhuộm Polyester theo cấp độ
Định lượng chất làm đều màu cho nhuộm polyester trước khi nhuộm ở nhiệt độ 50–60°C, tuần hoàn trong 10 phút và chỉ sau đó thêm chất phân tán thuốc nhuộm phân tán đã chuẩn bị ở 40°C.
- Liều dùng: 0,5–1,0% owg cho màu nhạt; 1,5–2,0% owg đối với hải quân sâu, đỏ và đen; trên polyester sợi nhỏ tăng liều lượng lên 30–50% vì diện tích bề mặt riêng lớn hơn nhiều.
- pH: 4,5–5,5, ổn định bằng axit axetic trước khi thêm thuốc nhuộm; thuốc nhuộm phân tán thủy phân ở pH kiềm và chuyển màu.
- Gia nhiệt: 1,5–2,0°C/phút từ 60 đến 90°C; chậm đến 0,8–1,0°C/phút trong khoảng từ 90 đến 120°C đối với các sắc thái quan trọng.
- Giữ: 130°C trong 30–45 phút tùy theo độ sâu; không rút ngắn xuống dưới 30 phút nếu tính di chuyển để cân bằng sắc thái.
Trình tự dưới đây phản ánh quy trình nhiệt độ cao tiêu chuẩn được sử dụng trong máy phản lực và máy tràn.
- Đặt bể ở nhiệt độ 50–60°C với axit axetic, chất đệm và chất làm phẳng; chạy 10 phút để đồng nhất.
- Thêm phân tán thuốc nhuộm phân tán; chạy 5–10 phút trước khi đóng máy.
- Gia nhiệt ở 1,5°C/phút đến 90°C, sau đó 1,0°C/phút đến 130°C.
- Giữ 30–45 phút; chỉ lấy mẫu cống sau khi làm nguội đến 85°C.
- Làm nguội đến 80°C rồi thả xuống; chạy quá trình làm sạch giảm thiểu bằng xút và hydrosulfite để có màu đậm.
Đối với vải sợi nhỏ và vải polyester có bề mặt cao, hãy sử dụng chất làm phẳng dành cho sợi nhỏ; những loại vải đó yêu cầu liều lượng phụ trợ cao hơn và thời gian xử lý chậm hơn vì khả năng hấp thụ thuốc nhuộm trên một đơn vị khối lượng cao hơn.
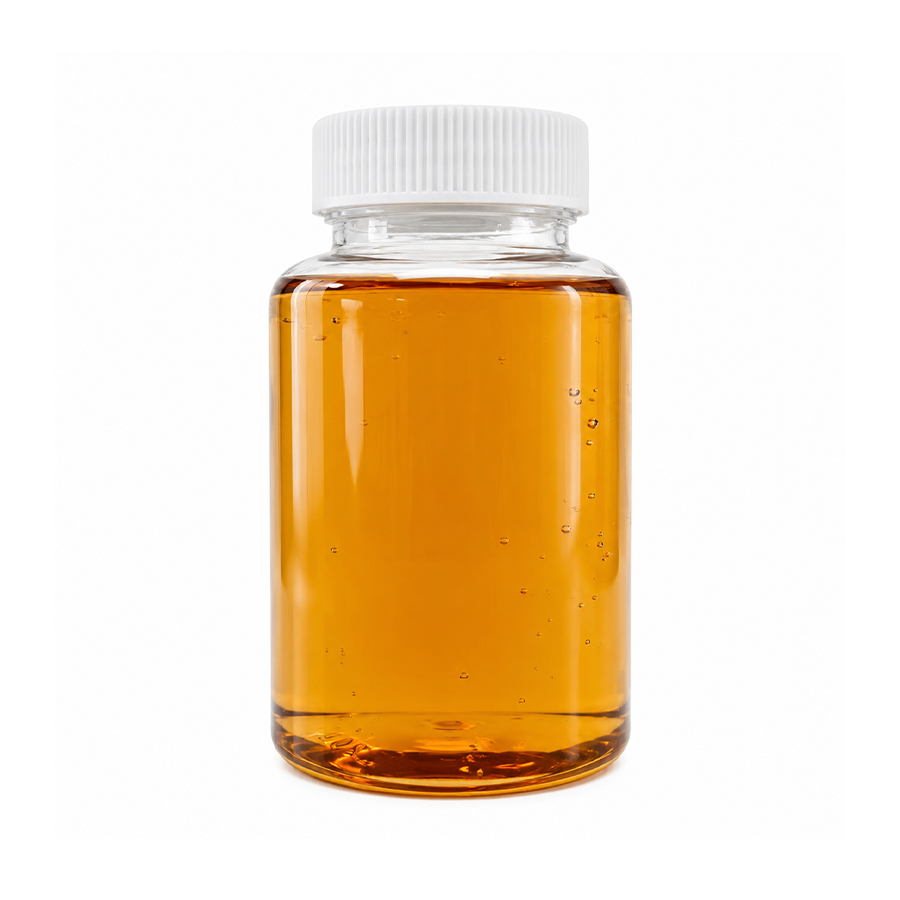 Chất san lấp mặt bằng sợi nhỏ HN-CX Thông số kỹ thuật Xem sản phẩm →
Sửa chữa thuốc nhuộm Polyester không đều bằng chất sửa chữa nhiệt độ cao
Hầu hết các thuốc nhuộm polyester không đều do biến đổi nhiệt độ hoặc sự tấn công của thuốc nhuộm có thể được khắc phục bằng cách chạy lại mẻ ở 130°C với 1–2% lượng chất sửa chữa ở nhiệt độ cao và 0,5–1,0 g/L axit axetic, giữ trong 30–60 phút và làm nguội từ từ.
Đại lý sửa chữa là họ hàng gần của đại lý san lấp mặt bằng nhưng được chế tạo với khả năng di chuyển cao hơn. Ở 130°C, chúng làm lỏng liên kết thuốc nhuộm-xơ, kéo thuốc nhuộm từ vùng bão hòa vào bể và cho phép nó hấp thụ ở vùng nhạt màu hơn. Quá trình này không làm mất đi độ sâu của bóng râm; nó phân phối lại thuốc nhuộm.
Nếu độ không đều nghiêm trọng, hãy chia quá trình phân phối lại thành hai chu kỳ ngắn hơn thay vì một thời gian giữ dài và kiểm tra vải sau mỗi chu kỳ. Nếu sắc thái vẫn còn quá đậm hoặc quá nhạt, hãy kết hợp lộ trình sửa chữa với điều chỉnh sắc thái, việc này đòi hỏi phải kiểm tra độ ổn định phân tán cẩn thận của thuốc nhuộm được thêm vào.
Các sản phẩm trong lớp chức năng này được liệt kê trong số chất trợ nhuộm ổn định nhiệt độ cao trên trang web này.
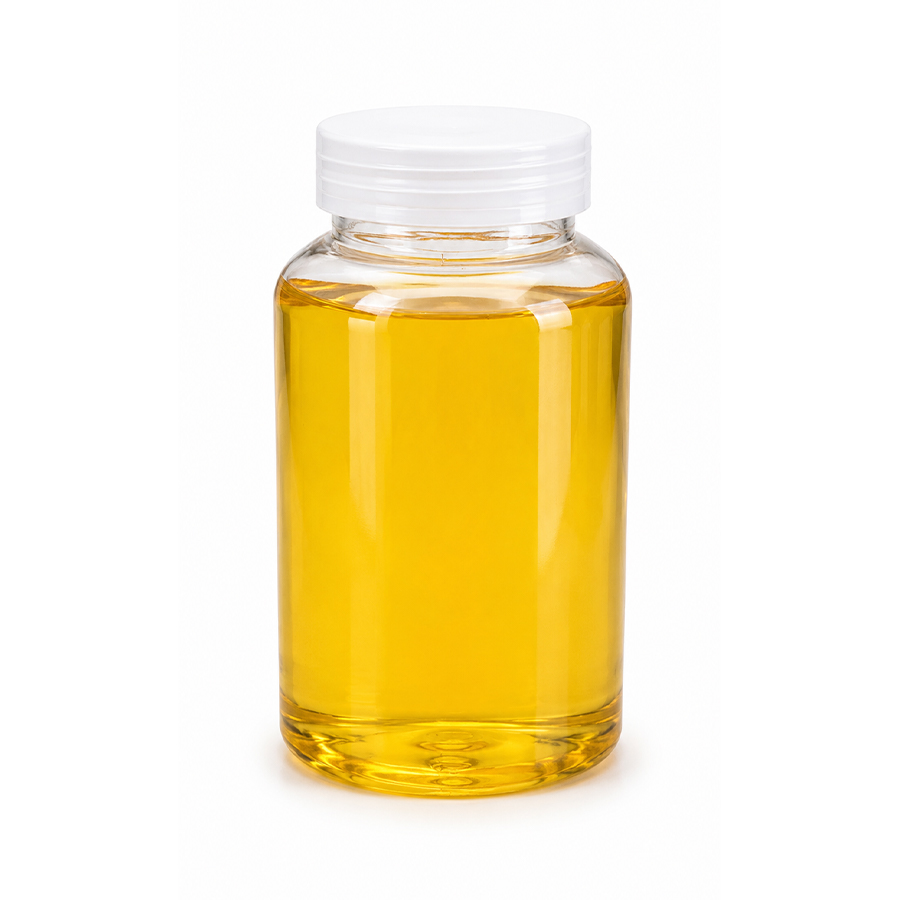 Chất sửa chữa Polyester nồng độ cao RY-1300 Chất sửa chữa Polyester là chất phụ trợ nhuộm có đặc tính làm chậm và làm đều màu tuyệt vời cho thuốc nhuộm phân tán. RY-1300 có đặc tính phân tán tuyệt vời, phân bố đều... Xem sản phẩm →
Tìm nguồn cung ứng chất san lấp mặt bằng: Nhà nhuộm nên xác minh điều gì trước khi phê duyệt hàng loạt
Xác minh hàm lượng hoạt tính, bọt, điểm vẩn đục và tính đồng nhất trong ba lô giao hàng trước khi bạn phê duyệt bất kỳ chất làm đều màu nào để nhuộm polyester với số lượng lớn.
Các sản phẩm có nồng độ cao được bán để pha loãng tại chỗ, giúp cắt giảm chi phí vận chuyển và lưu kho nhưng chuyển nhiệm vụ pha loãng sang phòng pha chế của bạn. Kiểm tra tỷ lệ pha loãng được nhà cung cấp khuyến nghị và xác nhận rằng sản phẩm đã pha loãng ổn định trong ít nhất 24 giờ dưới độ cứng của nước. Xác nhận sản phẩm không chứa APEO và formaldehyde nếu chương trình tuân thủ của khách hàng của bạn yêu cầu, đồng thời yêu cầu bản khai báo SDS và kim loại nặng hiện tại. Các nhà cung cấp có cơ sở sản xuất riêng, chẳng hạn như Jiangyin Huanan New Materials Technology Co., Ltd., công ty đã sản xuất chất phụ trợ nhuộm và hoàn thiện dệt từ năm 1984 và cung cấp 60.000 tấn mỗi năm từ hai nhà máy, có thể ghi lại chuỗi từ nguyên liệu thô đến lô thành phẩm — điều này quan trọng khi bạn kiểm tra một nguồn mới.
- Chạy lô thí điểm 100 kg ở nơi có bóng râm quan trọng trước đơn đặt hàng container đầu tiên.
- Giữ lại một mẫu tham chiếu được niêm phong từ mỗi lần giao hàng để lưu trữ khiếu nại.
- Thống nhất bằng văn bản về phương pháp kiểm tra điểm vẩn đục và bọt để nhà cung cấp và nhà nhuộm đo lường cùng một con số.
Các câu hỏi thường gặp về chất làm đều màu cho nhuộm Polyester
Chất làm đều màu có thể khắc phục được vết nhuộm polyester vốn đã không đều màu không?
Có, khi nguyên nhân là do nhiệt độ tăng lên không đều hoặc do thuốc nhuộm tấn công. Chạy lại mẻ ở 130°C với chất sửa chữa nhiệt độ cao ở mức 1–2% trọng lượng sẽ thúc đẩy quá trình di chuyển thuốc nhuộm từ vùng nặng sang vùng nhạt. Các khuyết tật do cọ rửa kém, lỗi chuẩn bị hoặc máy bị rối sẽ không thể chỉ nhờ thiết bị phụ trợ sửa chữa.
Sự khác biệt giữa chất phân tán và chất làm đều màu cho nhuộm polyester là gì?
Chất phân tán chỉ giữ cho các hạt thuốc nhuộm được phân chia mịn và ổn định trong bể. Chất làm đều màu thực hiện công việc phân tán giống nhau và còn làm chậm sự tấn công của thuốc nhuộm trong quá trình làm nóng và thúc đẩy sự di chuyển của thuốc nhuộm ở nhiệt độ giữ, đó là lý do tại sao hai sản phẩm này không thể thay thế cho nhau.
Chất làm đều màu cho nhuộm polyester có làm giảm hiệu suất màu không?
Đúng liều lượng thì không. Hiệu ứng chậm lại chỉ là tạm thời; thuốc nhuộm được giữ lại trong bể sẽ được hấp thụ trong giai đoạn giữ ở nhiệt độ 130°C và độ cạn kiệt cuối cùng với sản phẩm có công thức tốt duy trì ở mức trên 90% đối với hầu hết các thuốc nhuộm phân tán. Dùng quá liều trên 2,5% có thể khiến thuốc nhuộm cạn kiệt và chuyển màu.
Nên định lượng chất làm phẳng polyester nồng độ cao như thế nào?
Liều lượng theo hàm lượng hoạt động, không phải theo trọng lượng sản phẩm. Nếu nhà cung cấp bán chất cô đặc gấp 2 lần, hãy giảm một nửa liều lượng theo trọng lượng; chuẩn bị dung dịch pha loãng 10% hoặc 20% để bổ sung chính xác trên các máy nhỏ và hiệu chỉnh lại sau mỗi lần giao hàng vì nồng độ có thể thay đổi đôi chút giữa các lô.
Liên hệ với chúng tôi
huanannewmaterials@gmail.com
-
 Phone: +86 - 13861620767
-
 Fax: +86-0510-86200939
-
 298 Hongxing Road, Huashi Town, Jiangyin City, Wuxi City, Jiangsu Province, Trung Quốc
Liên kết sản phẩm
Ứng dụng di động
Bản quyền© Jiangyin Huanan New Materials Technology Co., Ltd. Bảo lưu mọi quyền
-
huanannewmaterials@gmail.com
-
-
-
+86 - 13861620767